01低い温度だから、
低い温度だから、
ゆがみにくい。
ガス窒化・ガス浸炭よりも低い温度で処理できるため、寸法や表面の粗さがほとんど変わりません。処理のあとの仕上げ加工を、ほぼなくせます。
カタログの表記ガス窒化、ガス浸炭に比べて低温での処理が可能/寸法変化、表面粗さの変化が少ない
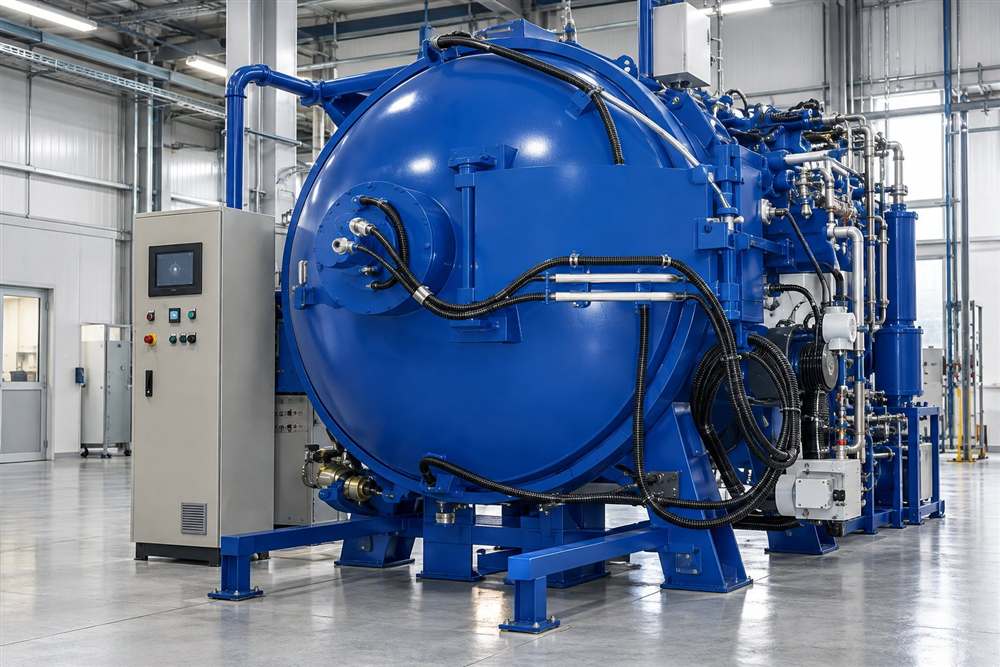 LINEUPSDC-P50/P600/P1000試作から大型部品まで
→
※写真はイメージです
めっきやコーティングは、金属の上に別の膜を「のせる」技術です。SDCプラズマ真空熱処理は、炭素や窒素を金属の「内側に染みこませて」、金属そのものを硬くします。
炉の中の空気をポンプで抜き、メタンや窒素など、炭素・窒素をふくむガスを少しだけ入れます。
部品と炉のあいだに電圧をかけて放電させると、ガスが光る「プラズマ」の状態になり、部品をすっぽり包みこみます。
プラズマの中でできたイオンが部品にぶつかり、炭素や窒素が表面から内側へ。金属の中で硬い層をつくります。
めっき・PVD・CVD など
ペンキを塗るように、
表面に膜をのせる
SDCプラズマ(浸炭・窒化)
布を染めるように、
内側へ染みこませる
GLCコーティングは、チタンの表面に膜をつくる処理です。浸炭と組み合わせると、膜の下の金属まで硬くできます。
炭素を染みこませて硬くする。ステンレスにも、チタンにも。
窒素を染みこませて硬くする。工具鋼や金型にも。
チタンの表面に、ガラスのように硬く錆びにくい炭素の膜。
焼入れ・焼戻し・焼なましなど。空気にふれないから、表面がきれいなまま。
※写真はイメージです。
チタンやステンレスのねじが、かじって外れない。
表面を硬く、すべりやすく。チタンの摩擦は約1/4に。
数字で見る →硬くしたいけれど、ステンレスの錆びにくさは失いたくない。
錆びにくさを保ったまま、表面だけを硬く。
くわしく →めっきやコーティングがはがれて、異物の原因になる。
膜をのせないから、はがれる心配がない。
しくみを見る →熱処理でゆがんで、あとから削り直している。
低い温度で処理するから、寸法・表面がほとんど変わらない。
くわしく →形も数もバラバラな部品を、まとめて処理したい。
同じ材質なら、1回の処理に混ぜて入れられる。
くわしく →排ガスや火災の心配がある設備は、工場に置きにくい。
有害なガスを使わず、排ガス処理が不要。減圧だから火災のリスクも低い。
くわしく →カタログの試験データを、わかりやすい数字に置きかえました。
ステンレス(SUS316L)の表面は約870HV。処理していない内側(約200HV)の、約4倍の硬さになります。
純チタンを軸受鋼とこすり合わせる試験で、摩擦係数は約0.5から約0.12に(プラズマ浸炭)。かじり・焼付きを防ぎます。
12時間の処理で使うプロセスガスの合計(SDC-P600の例)。ガスを流すのは、洗浄と硬化の工程だけです。
治具をふくめて、約1トンまで(SDC-P1000)。小さな試作から大きな部品まで、3つのサイズがあります。
数値はカタログ掲載の試験データ・処理例です。材質・形状・処理条件によって変わります。
硬さは表面がいちばん高く、内側へ向かってなだらかに下がります。硬くなるのは表面の薄い層だけ。内側は元の金属のねばり強さを保つから、割れにくく、はがれません。
ビッカース硬さ。ダイヤモンドの小さな四角すいを金属に押しつけ、できたくぼみの大きさから求める硬さです。数字が大きいほど硬く、くぼみが小さくなります。
ガス窒化・ガス浸炭よりも低い温度で処理できるため、寸法や表面の粗さがほとんど変わりません。処理のあとの仕上げ加工を、ほぼなくせます。
カタログの表記ガス窒化、ガス浸炭に比べて低温での処理が可能/寸法変化、表面粗さの変化が少ない
一般的な窒化では、ステンレスの「錆びにくさ」が落ちてしまうことがあります。SDCプラズマは、ステンレスやチタン合金の耐食性を保ったまま、表面を硬くします。
カタログの表記ステンレス、チタン合金の耐食性を維持する(アノード分極曲線で確認)
オーステナイト系ステンレスには、ねばりのある硬い層ができます。硬さ試験の圧子を強く押しこみ、ねじ山ごと変形させても、硬い層は割れず、はがれません。
カタログの表記オーステナイト系ステンレスでは、延性のある硬化層が生成するため、硬化層が剥離しない
鋼を窒化すると、表面にもろい層(化合物層)や、結晶の境目に網の目のような析出物ができ、欠けや割れの原因になることがあります。SDCプラズマは、これをおさえます。
カタログの表記鋼の窒化で問題になる化合物層と網状粒界析出物を抑制する
チタン・チタン合金の最表面に、硬くて錆びにくい「ガラス状カーボン(GLC)」の膜をつくれます。浸炭と組み合わせると、膜の下まで硬い、さらに強い表面に。
カタログの表記チタン合金の表面に高耐食性のガラス状カーボン膜を被覆できる(SDC-GLCコーティング)
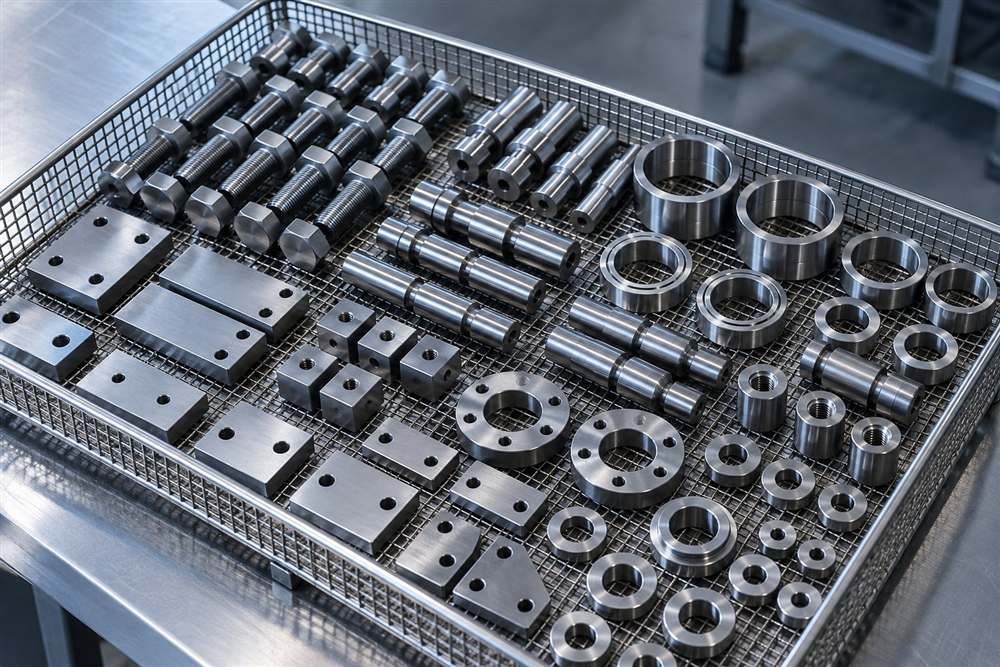
同じ材質なら、ボルト・シャフト・リング・プレートなど、形のちがう部品を1回の処理に混ぜて入れられます。入れる数が変わっても、仕上がりはそろいます。
カタログの表記同じバッチで少量多品種の処理が可能/バッチ間で処理数が変動しても、再現性の高い処理が可能
※01・02・05・06の写真はイメージです。03・04は、カタログの試験結果をもとにした模式図です。
これまで硬くしにくかったチタンやステンレスにも、処理できます。
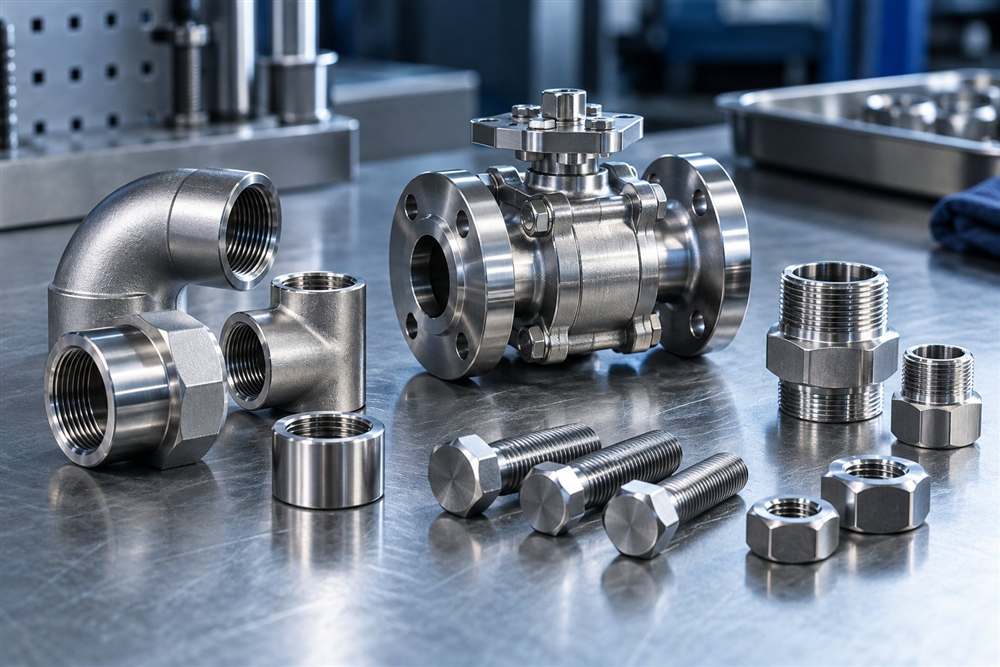
SUS304・SUS316・SUS316L/SUS420J2・SUS440C/SUS630/SUS329J1
食品・医薬・半導体の装置部品、配管、ねじ など
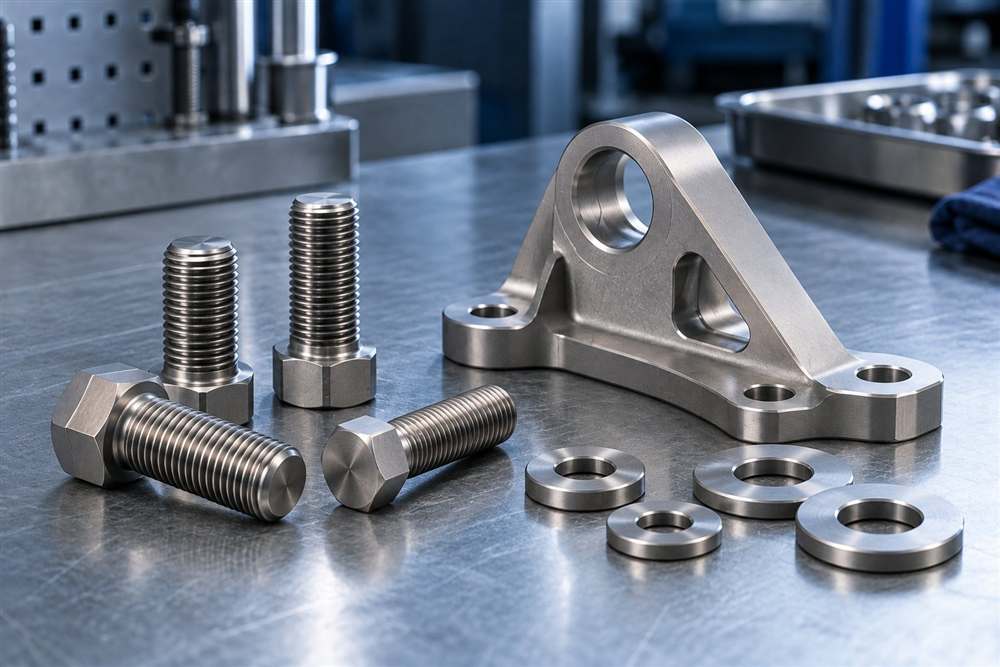
純チタン(Pure Ti)/Ti-6Al-4V
航空機の部品、ねじ、スポーツ用品 など
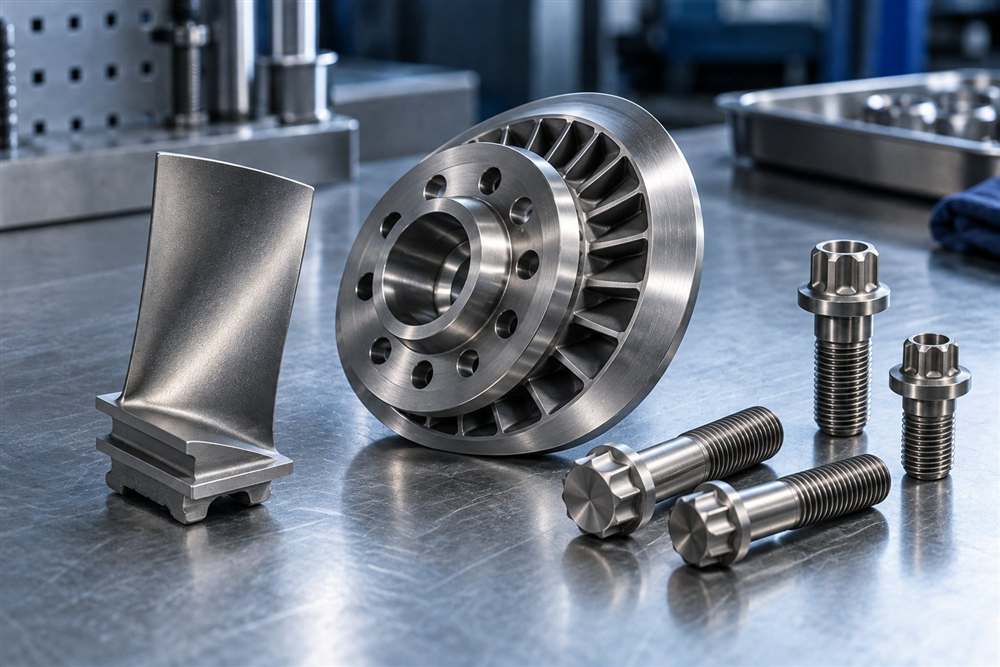
SUH660(A286)/ハステロイ・インコネル・シリコロイ
発電・化学プラント、高温で使う部品 など
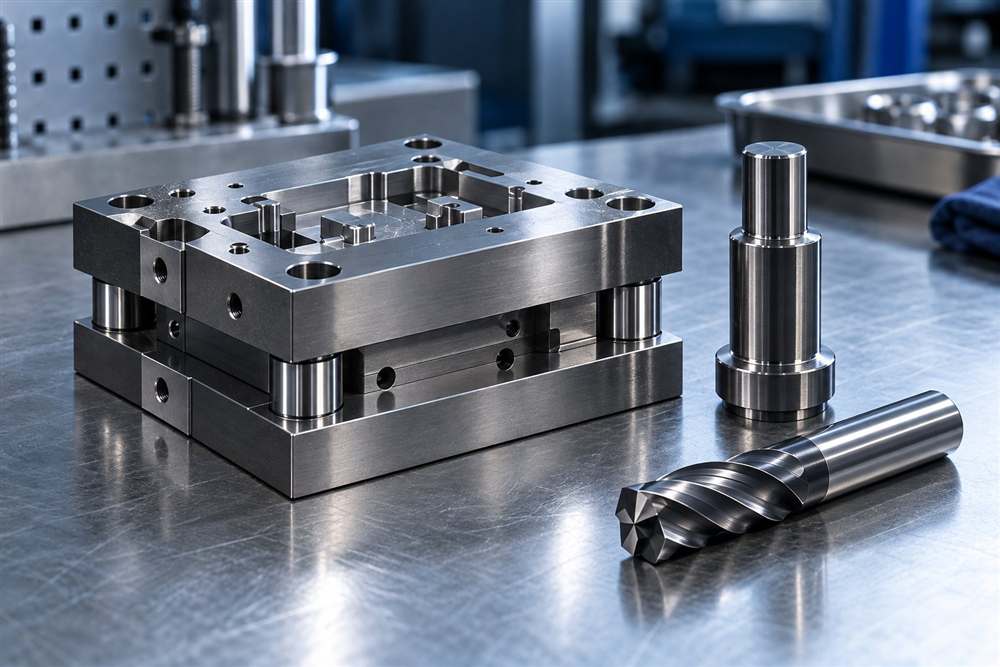
SKH(高速度工具鋼)・SKD(金型用鋼)・SCM
金型、工具、機械部品 など
用途は、それぞれの金属の一般的な使われ方の例です。※写真はイメージです。
| 適用可能な金属 | 代表的な合金名 | 熱処理の種類 | |
|---|---|---|---|
| ステンレス | オーステナイト系 | SUS304・SUS316・SUS316L | プラズマ窒化、プラズマ浸炭 |
| マルテンサイト系 | SUS420J2・SUS440C | プラズマ窒化 | |
| 析出硬化系 | SUS630 | プラズマ窒化、プラズマ浸炭 | |
| 二相系 | SUS329J1 | プラズマ窒化、プラズマ浸炭 | |
| 耐熱鋼 | SUH660 | プラズマ窒化、プラズマ浸炭 | |
| チタン合金 | α系 | Pure Ti | プラズマ窒化、プラズマ浸炭、SDC-GLCコーティング |
| α-β系 | Ti-6Al-4V | プラズマ窒化、プラズマ浸炭、SDC-GLCコーティング | |
| ニッケル合金 | ハステロイ・インコネル・シリコロイ | プラズマ窒化、プラズマ浸炭 | |
| 合金鋼 | SKH・SKD・SCM | プラズマ窒化 | |
腐食性や毒性のあるガスを使わず、煙も粉じんも出しません。SDGs(持続可能な開発目標)への取り組みにもつながる熱処理です。
腐食性・毒性のあるガスを使わないので、排ガスの処理設備が不要です。
作業する人のまわりの環境を、きれいに保ちます。
圧力を下げた状態(減圧)で処理するためです。
ガスを流すのは、必要な工程だけ。1回の処理で約2,100Lです。
真空引き 1.5時間|ガス 0Lポンプで炉の中の空気を抜きます。
昇温 1.5時間|ガス 0Lヒーターで、処理する温度まで上げます。
均熱 1時間|ガス 0L部品の内側まで、同じ温度にそろえます。
洗浄 1時間|ガス 300L洗浄用のガスを入れ、部品の表面をきれいにします。
硬化処理 6時間|ガス 1,800Lプロセスガスを入れてプラズマを起こし、表面を硬くします。
冷却 1時間|ガス 0L窒素ガスを入れて、部品を冷やします。
プロセスガスのほかに、炉の中を置きかえるパージガス(窒素またはアルゴン)を、1回あたり約7,000L使います。時間は処理の一例です。
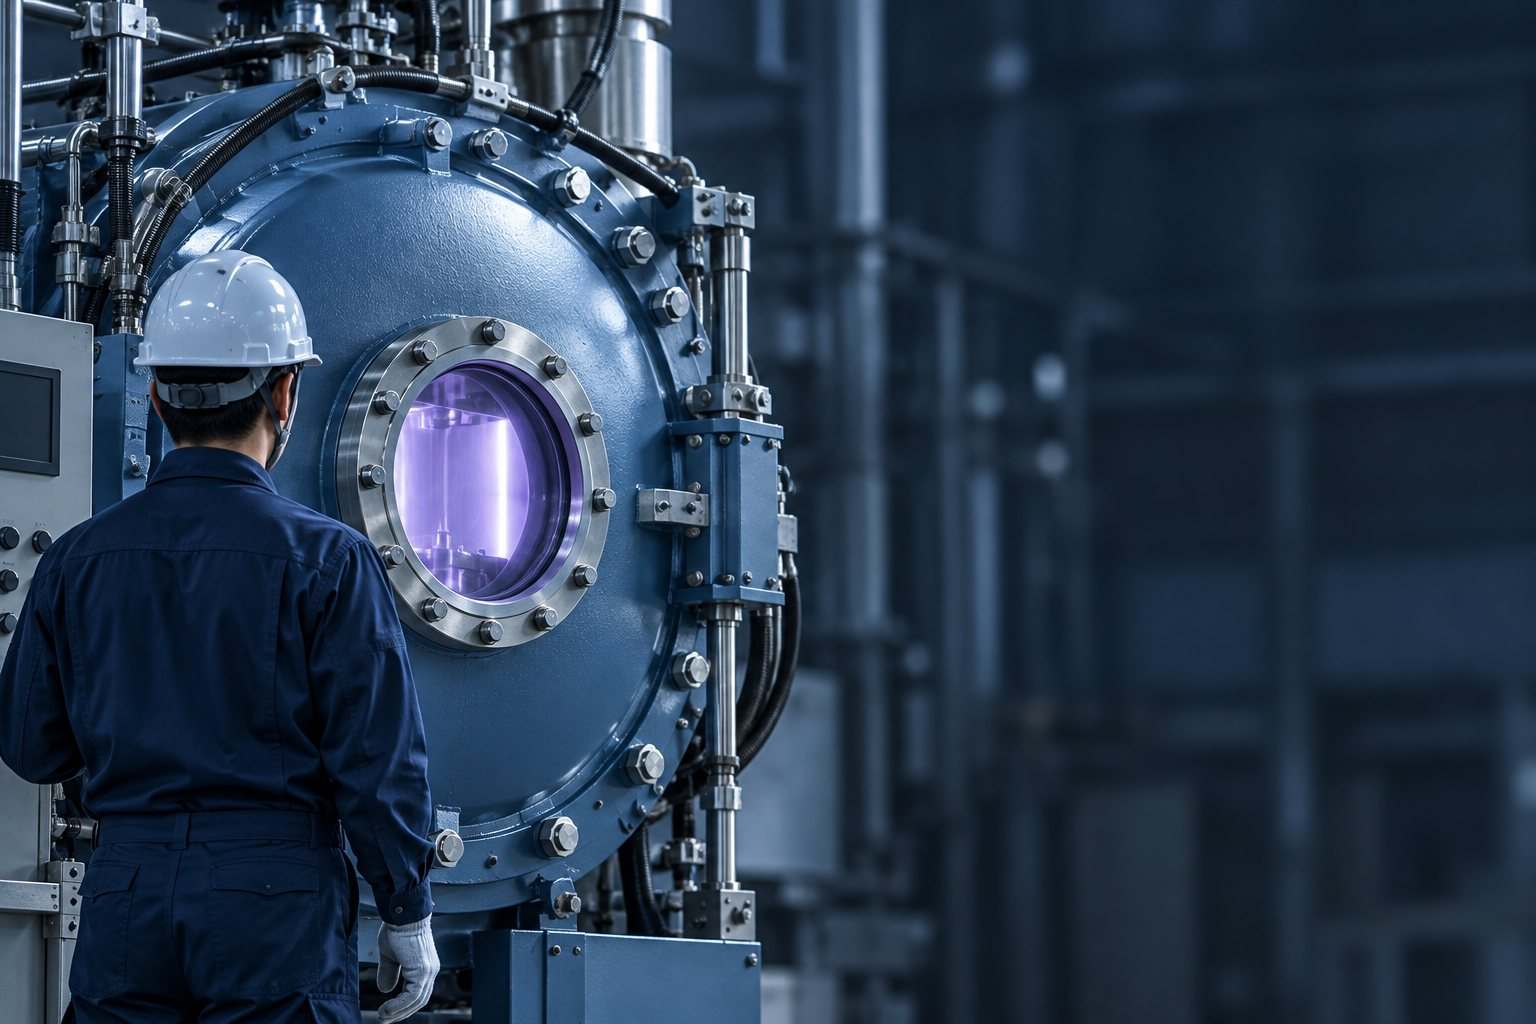
SDC-P50
電子レンジの庫内ほど(約27L)
向いている用途研究開発・試作、小さな部品
SDC-P600
家庭用の冷蔵庫ほど(約360L)
向いている用途ねじ・部品の量産
SDC-P1000
SDC-P600の約7.5倍の空間(約2,700L)
向いている用途大きな部品、まとめて大量に
※装置の写真はイメージです。グロス重量は、治具をふくめて1回に入れられる重さです。向いている用途は目安です。処理するものの大きさ・数量に合わせてご相談ください。
| 項目 | 仕様 | かんたんに言うと |
|---|---|---|
| 処理温度 | 〜1,200℃ | 浸炭・窒化から、焼入れ・焼なましなどの高温の熱処理まで。 |
| 雰囲気ガス | 真空/メタン/プロパン/(アセチレン)/窒素/アルゴン/水素ガス | 処理に合わせて、真空と数種類のガスを使い分けます。 |
| プラズマ電源 | 超高速パルス式、出力電圧 〜600V(1000V) | 電圧・電流・パルスの幅をコンピュータで細かく制御し、部品の温度を狙いどおりに保ちます。 |
| 適用 | プラズマ浸炭/プラズマ窒化/真空焼入/焼戻/焼きなまし/焼ならし/溶体化処理/ベーキング/焼結/脱ガス/光輝焼鈍 | 1台で、表面の硬化から、一般的な真空熱処理まで。 |
| 適用材質 | ステンレス/チタン・チタン合金/ニッケル合金/耐熱鋼・合金鋼/各種 | 上の「処理できる金属」をご覧ください。 |
| 炉のタイプ | バッチ式 | 部品を入れて、1回ずつ処理する方式です。 |
← 横にスクロールできます
外からのヒーターとプラズマの両方で温め、コンピュータが部品の温度を狙いどおりに保ちます。
冷却ガス・対流加熱ガス窒素・アルゴン・ヘリウムなど
プロセスガスメタン・窒素など。炭素や窒素のもと
高速ファンガスを回して、すばやく冷やす
真空炉空気を抜いて処理する容器
断熱材熱を外に逃がさない
ヒーター外から温める
部品(プラズマ)部品を光が包みこむ
陰極の台(bed)部品をのせて、電圧をかける
循環ファン炉の中の温度をそろえる
物温測定部品そのものの温度を測る
プラズマ電源超高速パルスでプラズマを起こす
真空ポンプ炉の中の空気を抜く
いずれも各種の材質で実績があります。※写真はイメージです。実際の部品・納入先とは異なります。
1984年。米国の航空機メーカーから、「チタン合金ボルトの焼付きを解決できないか」という相談が届きました。当時、チタンを浸炭して硬くすることは、不可能とされていました。
私たちはプラズマでこの課題に挑み、その技術は日本と米国で特許になりました。自社のねじのために磨いてきた技術を、こんどは装置として、みなさまの工場へ。
お客様の困りごとを聞き、技術で解き、社会に返す。SDCの仕事のやり方は、装置でも変わりません。
信頼される技術力で、世界に向き合う。
材質・形・大きさ・数量と、困っていることをお聞かせください。
受託加工で、お手持ちの部品を実際に処理。硬さや仕上がりを確かめます。
処理の条件と、合う装置のサイズ・仕様をご提案します。
装置を納入し、設置します。
処理条件の設定と、操作の方法をお伝えします。
めっきは、金属の上に別の膜をのせる技術です。SDCプラズマ(浸炭・窒化)は、炭素や窒素を金属の内側に染みこませて、金属そのものを硬くします。膜と金属の境目がないので、はがれる心配がありません。
ステンレス、チタン・チタン合金、ニッケル合金、耐熱鋼、合金鋼などです。くわしくは「処理できる金属」の対応表をご覧ください。
材質や処理の内容によって変わります。SDC-P600で表面の硬化処理をする例では、真空引きから冷却まで約12時間です。
同じ材質であれば、1回の処理に混ぜて入れられます。入れる数が変わっても、仕上がりはそろいます。
腐食性・毒性のあるガスを使わないため、排ガスの処理設備はいりません。設置に必要な電源や広さなどは、ご相談ください。
SDC田中では、プラズマ表面硬化処理の受託加工をおこなっています。お手持ちの部品で効果を確かめてから、導入をご検討いただけます。